


Cat:Máquina de moagem CNC
Máquina de marcha e marcha de CNC
XK9350 Série CNC Roll Roll Groove Massing Machine é o produto atualizado do tipo XK500, que é adequado para rolos de processamento com diâmetro men...
Veja detalhes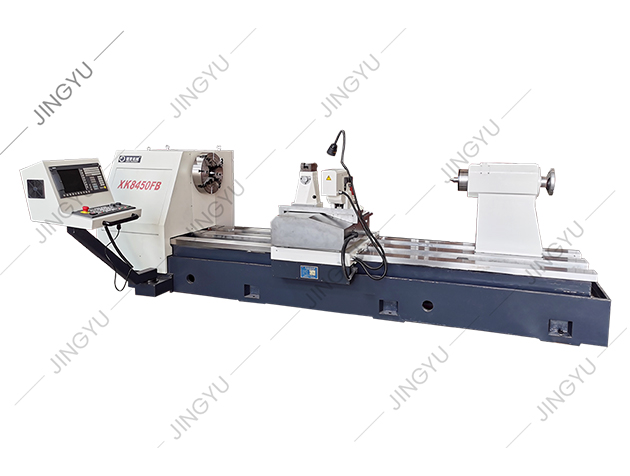
Uma oficina CNC típica inicia cada novo trabalho de fresamento com corte ascendente, presumindo que esta seja sempre a melhor escolha. Então, um lote de rolos endurecidos chega com uma carepa quebradiça e as pastilhas de metal duro começam a lascar na primeira passagem. O maquinista experiente intervém e sugere uma entrada de fresamento convencional para romper a superfície. A verdade é que tanto o corte ascendente quanto o fresamento convencional são técnicas essenciais, e a escolha correta depende da rigidez da máquina, da condição do material de trabalho e do acabamento superficial necessário.
O corte ascendente, também chamado de fresamento descendente, acontece quando a fresa gira na mesma direção do avanço da peça. No instante em que um dente se encaixa, é necessário um cavaco de espessura total, e o cavaco fica mais fino até zero à medida que o dente sai do material. O fresamento convencional, ou fresamento ascendente, gira contra o avanço. O dente começa sem espessura de cavaco não cortado, esfrega ao longo da superfície e gradualmente atinge um cavaco máximo no final do engate.
Essa única diferença na geometria do cavaco afeta as forças de corte, o calor, o desgaste da ferramenta e a vibração. No fresamento concordante, a força empurra a fresa para baixo na peça de trabalho e na mesa, o que ajuda a estabilizar peças finas. No fresamento convencional, a força de corte levanta a peça e empurra a fresa, mas a entrada gradual é indulgente quando a superfície é dura ou a máquina tem parafusos soltos.
Em uma máquina CNC rígida com fusos de esferas pré-carregados e fixação segura, o fresamento concordante é a escolha padrão para a maioria das operações. Os benefícios práticos são mensuráveis:
Para alumínio, aço com baixo teor de carbono, latão e a maioria dos plásticos, essas vantagens aparecem imediatamente no tempo de ciclo e no custo do ferramental. O fresamento concordante também funciona bem em trabalhos de bolsão com pisos finos porque a força descendente ajuda a manter o material no chão.
A fresagem convencional não é obsoleta. Existem três situações em que supera o corte ascendente:
O custo do fresamento convencional é mais atrito, maior temperatura da ferramenta e acabamento mais áspero. Em canais profundos, os cavacos permanecem na ranhura e podem causar acúmulo de aresta, portanto, é necessário aumentar a refrigeração ou cravar.
| Fator | Fresamento ascendente (para baixo) | Fresamento Convencional (para cima) |
|---|---|---|
| Espessura dos cavacos | Começa grosso, termina fino | Começa fino, termina grosso |
| Direção da força de corte | Para baixo, na mesa | Para cima, levantando a peça de trabalho |
| Acabamento de superfície | Geralmente melhor | Mais áspero, mais rebarba |
| Modo de desgaste da ferramenta | Desgaste uniforme, menos calor | Mais fricção, borda mais quente |
| Risco de vibração | Baixo se a configuração for rígida | Maior durante a fricção inicial |
| Tolerância de folga | Requer folga zero | Lida com algumas reações adversas |
| Melhor para | Desbaste e acabamento CNC | Moinhos manuais, quebrando escala |
Use as primeiras quatro linhas para entender a qualidade do processo. As últimas três linhas ajudam a combinar o modo de corte com a máquina e a condição do material.
Para usuários de CNC, defina o fresamento ascendente como o ponto inicial para a maioria dos percursos, especialmente passes de acabamento. Confirme se a máquina está livre de folga e se o suporte de trabalho pode suportar forças descendentes. Um torno ou acessório resistente que pressione a peça de trabalho contra a base da máquina proporcionará os melhores resultados.
A rigidez da máquina é o guardião do fresamento concordante. Uma fresadora reforçada com uma base pesada de ferro fundido e parafusos de porca dupla pré-carregados fornece a rigidez necessária para lidar com fresamento concordante em materiais exigentes.
 Fresadora vertical CNC reforçada para fresagem ascendente Este moinho vertical para serviço pesado apresenta uma estrutura de ferro fundido reforçada e fusos de esferas pré-carregados, proporcionando a rigidez necessária para materiais exigentes do moinho ascendente, mantendo ao mesmo tempo um avanço suave e precisão de longo prazo. Ver Produto →
Nessa classe de equipamento, os servoacionamentos eliminam a folga do parafuso de avanço para que o avanço permaneça suave mesmo sob um corte de largura total. Quando uma passagem convencional for inevitável, reduza a velocidade do fuso em 10–15% e diminua ligeiramente o avanço para minimizar o atrito. Adicionar um pequeno chanfro ou entrada também pode facilitar a penetração da ferramenta em uma superfície dura.
Compreender o princípio de funcionamento de um Fresadora de rolo CNC totalmente automática ajuda você a avaliar como os sistemas de controle alternam entre os modos de corte com base no feedback da carga. Os controles modernos podem monitorar a carga do fuso e o desvio do eixo, mas a geometria de corte ainda decide qual modo é apropriado.
Os rolos usados em laminadores de barras, vergalhões e tiras de aço são exemplos clássicos de peças com incrustações abrasivas e ranhuras interrompidas. A primeira passagem geralmente precisa de fresagem convencional para romper a película laminada sem danificar a pastilha. Depois que a incrustação é removida, o fresamento concordante fornece o acabamento superficial fino necessário para o perfil final.
Uma fresadora CNC dedicada combina uma base rígida, guias de baixo atrito e acionamentos diretos de servo eixo. Essa combinação permite que a fresa mantenha uma carga de cavacos consistente sem o efeito de tração que perturba as máquinas comuns. Em uma fresadora CNC de rolos totalmente automática, o controlador gerencia a transição entre a entrada convencional e o acabamento ascendente automaticamente dentro do mesmo ciclo.
 Fresadora CNC automática com base rígida Projetada para fresamento ascendente automático de canais de laminação, esta máquina combina uma base rígida de quatro trilhos, guias de baixo atrito e acionamentos de servoeixos diretos para manter uma carga de cavacos consistente e reduzir a trepidação durante a usinagem pesada. Ver Produto →
Para rolos grandes com canais crescentes profundos, uma fresadora de rolos para serviço pesado com um fuso de alto torque e amplo espaçamento entre bases absorve a vibração que normalmente promove trepidação no fresamento concordante. A massa extra mantém a pastilha em contato com a superfície de trabalho e evita que a ferramenta se desvie do perfil da ranhura.
Escolher entre corte ascendente e fresamento convencional não é uma questão de estilo. É uma decisão do processo baseada na condição da máquina, na superfície do material e no acabamento necessário. Comece com fresamento concordante em equipamentos CNC rígidos para obter um acabamento superficial limpo e maior vida útil da ferramenta. Mude para o fresamento convencional quando você enfrentar uma incrustação dura, uma máquina com folga ou uma operação manual onde o toque é importante. Ao combinar o modo de corte com as condições reais, você obterá cortes consistentes, menos desperdícios e um orçamento de ferramentas mais longo.

XK9350 Série CNC Roll Roll Groove Massing Machine é o produto atualizado do tipo XK500, que é adequado para rolos de processamento com diâmetro men...
Veja detalhes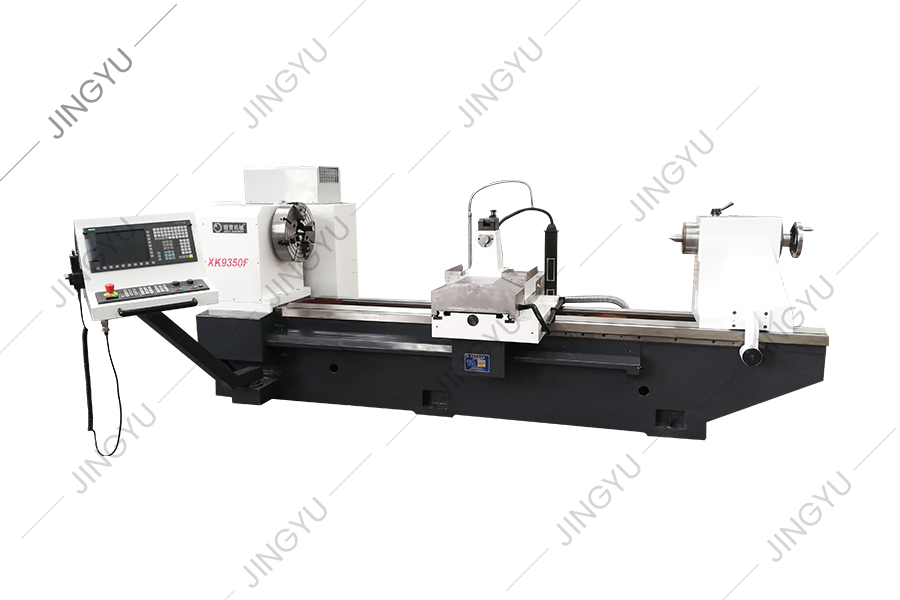
XK9350 Série CNC Roll Roll Groove Massing Machine é o produto atualizado do tipo XK500, que é adequado para rolos de processamento com diâmetro men...
Veja detalhes
Em vista dos problemas do processamento de rolos de aço de alta velocidade, a máquina de fresamento de rolagem CNC XK8450 é um novo tipo de máquina...
Veja detalhes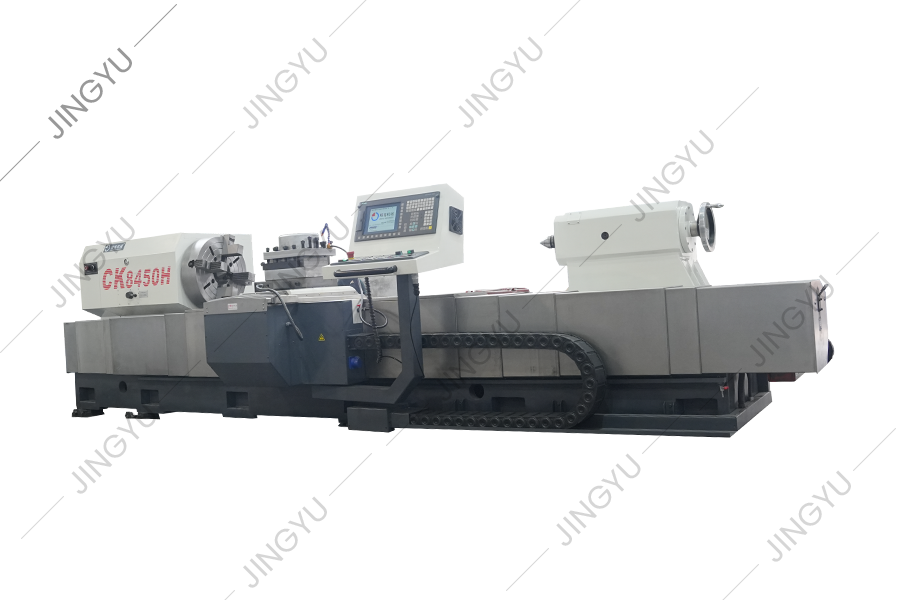
Esta série de máquinas -ferramentas é usada principalmente para passar e processar rolos. Ele também pode girar o círculo externo e rolar o pescoço...
Veja detalhes
Esta máquina -ferramenta é um novo tipo de máquina -ferramenta de ranhura CNC Roll, desenvolvida com base nas séries de máquina de moagem de rolos ...
Veja detalhes
Esta máquina é usada principalmente para moer e reparar o cortador de moagem da costela cruzada rosqueada, que pode reparar e triturar facilmente a...
Veja detalhes
O MX250 é uma máquina de molho de roda de diamante padrão, usada para formar e vestir rodas de diamante para fábricas de aço metalúrgicas. O diâmet...
Veja detalhes
Esta série é principalmente para máquinas de moagem de ranhura CNC Crescent para fornecer peças comuns, como titulares de ferramentas de moagem, co...
Veja detalhes
Esta série fornece principalmente peças comuns para tornos de rolagem CNC, como lâminas CBN, lâminas de PCD, chucks, parafusos, etc.
Veja detalhes
Esta série fornece principalmente peças de uso comum para máquinas de moagem de anel CNC TC e máquinas de moagem de rolagem composta, como mandamen...
Veja detalhesNo.3, Xinghe Road, Zhaxi Industrial Park, Distrito de Chongchuan, Nantong, Província de Jiangsu, 226003, P.R.China
info@rolllathe.com jennifergao@rolllathe.com
+86-513-85636116
Copyright © NANTONG JINGYU MACHINERY CO., LTD. Todos os direitos reservados

