


Cat:Máquina de moagem CNC
Máquina de entalhe de rolagem CNC
XK9350 Série CNC Roll Roll Groove Massing Machine é o produto atualizado do tipo XK500, que é adequado para rolos de processamento com diâmetro men...
Veja detalhes
O corte ascendente oferece o acabamento superficial mais limpo e preciso em fresamento CNC - mas somente quando a máquina e a configuração podem lidar com as forças de corte. Para fabricantes de rolos e oficinas de equipamentos pesados, essa condição geralmente é atendida.
Este artigo explica o que é o corte ascendente, como ele se compara ao corte convencional e quando escolher cada estratégia na produção real.
No fresamento concordante, a fresa gira na mesma direção do avanço da peça. O dente cortante entra no material com a espessura total do cavaco e afina o cavaco em direção ao final do engate. No fresamento convencional, o dente começa com espessura zero do cavaco, esfrega contra a superfície e atinge a espessura máxima no final.
O corte ascendente também é chamado de fresamento descendente; convencional é chamado de fresamento. Os nomes indicam se a ferramenta está se movendo “para baixo” com a rotação ou “para cima” contra ela.
| Fator | Corte de escalada | Corte Convencional |
|---|---|---|
| Rotação da ferramenta vs. avanço | Mesma direção | Direção oposta |
| Espessura dos cavacos | Mais espesso na entrada, diminuindo | Mais fino na entrada, aumentando |
| Ação de corte | Corte limpo, menos atrito | Esfregando no início, mais fricção |
| Acabamento de superfície | Melhor em configurações rígidas | Pode deixar uma superfície polida ou manchada |
| Tendência de força | Para baixo (para fresamento periférico) | Para cima (tende a levantar a peça de trabalho) |
| Desgaste da ferramenta | Menor desgaste quando a configuração é rígida | Maior desgaste da borda por fricção |
| Risco | A deflexão da ferramenta pode causar agarramento | Risco de endurecimento do trabalho |
A espessura dos cavacos é a principal razão pela qual as oficinas CNC modernas favorecem o corte ascendente. Com um corte convencional, a pastilha ou fresa de topo começa com carga de cavaco zero, o que significa que a aresta empurra em vez de cisalhar. Isso cria atrito, calor e endurecimento por trabalho em muitos aços. Quando a ferramenta penetra mais profundamente, ela atinge a camada endurecida e se desgasta mais rapidamente.
O corte ascendente começa com uma carga máxima de cavacos. A borda corta imediatamente o material, reduzindo o acúmulo de calor e deixando uma superfície mais lisa. A força de corte também tende a empurrar a peça para baixo em direção à mesa, o que mantém a peça estável.
Essa estabilidade é importante quando você fresa peças cilíndricas longas, como rolos. Uma força de corte para baixo ajuda a segurar o rolo contra o bloco em V ou contra o apoio estável. Esse é um dos motivos pelos quais os fabricantes de fresadoras CNC para serviços pesados programam a subida como estratégia de acabamento padrão.
O corte ascendente tem uma desvantagem bem conhecida: se a máquina tiver folga ou rigidez insuficiente, a fresa pode agarrar a peça de trabalho e puxar-se para frente. Isso pode fazer com que a mesa balance, quebre uma ferramenta ou deixe um acabamento ondulado. É por isso que as máquinas mais antigas com fusos de avanço e sem compensação de folga funcionavam tradicionalmente no modo convencional.
Em uma máquina CNC com parafusos de esferas, guias pré-carregadas e ajuste adequado do servo, a folga é mínima. O corte de subidas torna-se não apenas seguro, mas preferível. Para operações pesadas de fresamento, o requisito é um fuso sólido e uma configuração de fixação estável. As máquinas de retificação e ranhuramento de rolos são construídas de acordo com esse padrão.
A vibração é outra consideração. O corte ascendente tende a gerar menos vibração do que o corte convencional, especialmente quando a ferramenta engata em um ângulo constante. Mas se a ferramenta começar a vibrar, isso pode causar marcas de vibração. Isso é discutido com mais detalhes em um artigo relacionado em gerenciamento de vibração em retificadoras CNC .
A usinagem de canais por laminação requer o corte de padrões precisos em rolos de aço endurecido ou ferro fundido. Tanto os passes de desbaste quanto de acabamento devem manter tolerâncias rígidas na largura, profundidade e posição do canal. O corte ascendente ajuda de várias maneiras: produz um corte mais limpo, reduz a formação de rebarbas e prolonga a vida útil das ferramentas de conformação e das pastilhas de metal duro revestidas.
Na produção, uma prática comum é usar o corte convencional para a primeira passagem de desbaste quando há escamas ou superfícies irregulares e depois mudar para o corte ascendente para acabamento. A razão é simples: uma pele áspera pode lascar uma borda de metal duro se o primeiro contato for muito agressivo. Depois que a superfície estiver limpa, o corte ascendente fornece a precisão necessária para o contorno final.
Para faces de rolos, a diferença no acabamento superficial pode ser medida em valores Ra ou Rz. Em nossa experiência, mudar um passe de acabamento de corte convencional para corte ascendente pode melhorar a rugosidade da superfície em uma margem mensurável quando o caminho da ferramenta é ajustado corretamente. A redução do atrito também reduz a chance de manchas, o que é fundamental para rolos que texturizam chapas metálicas ou estampam padrões.
Mudar do corte convencional para o corte ascendente não é apenas uma mudança de direção. Você deve ajustar vários parâmetros:
Para materiais em rolo, como aço ferramenta D2 ou ferro fundido resfriado, o ponto de partida é uma profundidade de corte radial leve (0,5-1,0 mm) no modo de subida e um avanço em torno de 0,1-0,2 mm por dente e, em seguida, refinar com base no acabamento resultante.
Numa típica oficina de reparação de rolos, o processo começa com a fresagem convencional para remover a camada danificada. O operador então muda para o corte ascendente para o passe final que define o perfil da ranhura. Como o corte ascendente deixa uma superfície mais limpa, o rolo vai para o moedor com menos material removido, encurtando o tempo total do ciclo.
 Máquina fresadora CNC automática com controle Siemens de seis eixos Projetada para reparo de rolos de precisão, esta máquina apresenta uma base integral rígida e guias endurecidas para suportar fresamento ascendente de perfis de canais. Seu controle de seis eixos Siemens e fuso de alto torque garantem corte de contorno preciso em rolos endurecidos, reduzindo o tempo de retificação. Ver Produto →
Outra aplicação comum é o corte de nervuras semelhantes a roscas em rolos ranhurados. O fresamento concordante produz uma aresta mais afiada na crista da nervura, o que afeta a qualidade do produto final na laminação de barras e fios. É por isso que as fresadoras CNC para serviços pesados são programadas com uma estratégia de subida controlada para esses contornos.
Nem toda fresadora executa bem o corte ascendente. A máquina deve ter uma estrutura rígida, um sistema de alimentação sem folga e um fuso que possa manter o torque em velocidades moderadas. Para fresamento por rolo, isso geralmente significa uma máquina com uma caixa pesada ou estrutura de guia endurecida, e não uma fresadora para serviços leves.
 Fresadora vertical CNC XKV1800 com estrutura reforçada para serviços pesados Construída para fresamento ascendente estável, esta fresadora vertical oferece uma fuselagem endurecida e parafusos de esferas sem folga. Seu grande curso de trabalho e capacidade de mesa de 2.000 kg acomodam peças fundidas pesadas e peças de aço, proporcionando a rigidez necessária para cortes suaves em superfícies duras. Ver Produto →
As fresadoras CNC reforçadas são projetadas com isso em mente. Eles fornecem a rigidez necessária para absorver o choque do contato inicial dos cavacos e manter a precisão em passes longos em superfícies de rolos endurecidas.
O corte de escalada não é uma técnica única; é uma decisão que você toma para cada passagem. Use o corte convencional para passar por condições ásperas, escamosas ou instáveis. Use o corte ascendente para passes de acabamento onde a qualidade da superfície e a vida útil da ferramenta são mais importantes. Em equipamentos modernos de fresamento CNC, o corte ascendente deve fazer parte de sua estratégia de acabamento padrão.
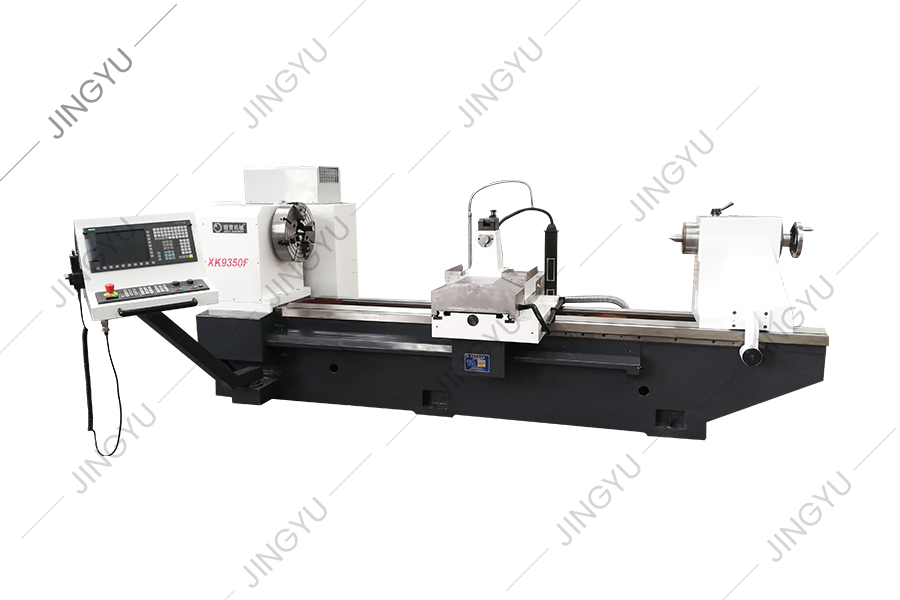
XK9350 Série CNC Roll Roll Groove Massing Machine é o produto atualizado do tipo XK500, que é adequado para rolos de processamento com diâmetro men...
Veja detalhes
Acumulamos rica experiência no processamento e uso de rolos de vergalhões e realizamos análises e pesquisas detalhadas sobre a tecnologia de produt...
Veja detalhes
Em vista dos problemas do processamento de rolagem de aço de alta velocidade, a máquina de fresamento de rolagem CNC XK8450 é um novo tipo de máqui...
Veja detalhes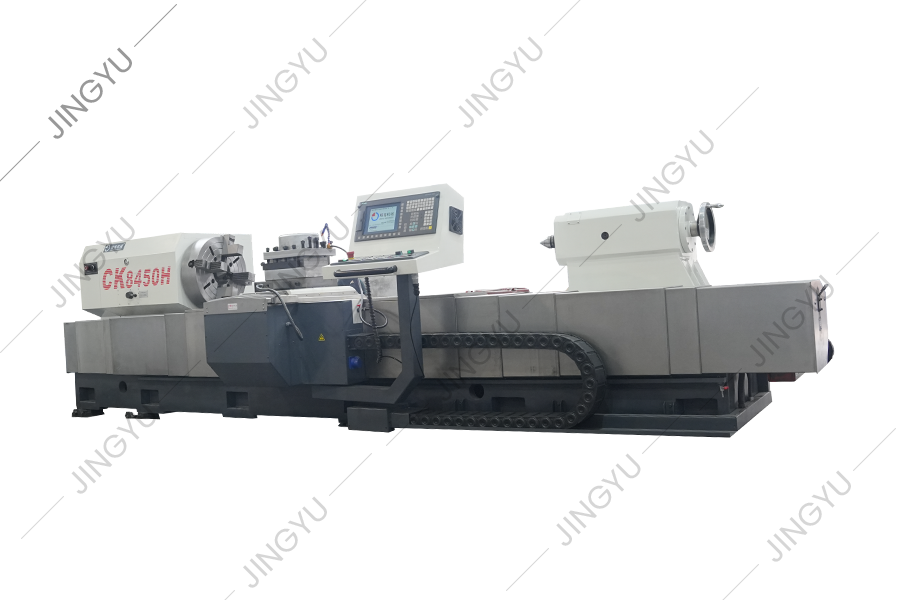
Esta série de máquinas -ferramentas é usada principalmente para passar e processar rolos. Ele também pode girar o círculo externo e rolar o pescoço...
Veja detalhes
CK84 Series CNC Roll Torno adota o sistema Siemens 828D CNC e é acionado por um motor servo. Ao projetar esta máquina-ferramenta, analisamos totalm...
Veja detalhes
O torno CNC de cama inclinado CK450 adota o sistema de controle alemão da Siemens. A aparência, o sistema operacional e o sistema de proteção de se...
Veja detalhes
O moedor de formação de anel de rolo é usado principalmente para moer anéis de rolo de carboneto de tungstênio para produção de haste de arame de a...
Veja detalhes
Esta máquina -ferramenta é um novo tipo de máquina -ferramenta de ranhura CNC Roll, desenvolvida com base nas séries de máquina de moagem de rolos ...
Veja detalhes
Esta máquina é usada principalmente para moer e reparar o cortador de moagem da costela cruzada rosqueada, que pode reparar e triturar facilmente a...
Veja detalhes
Esta série fornece principalmente peças comuns para tornos de rolagem CNC, como lâminas CBN, lâminas de PCD, chucks, parafusos, etc.
Veja detalhesNo.3, Xinghe Road, Zhaxi Industrial Park, Distrito de Chongchuan, Nantong, Província de Jiangsu, 226003, P.R.China
info@rolllathe.com jennifergao@rolllathe.com
+86-513-85636116
Copyright © NANTONG JINGYU MACHINERY CO., LTD. Todos os direitos reservados

