


Cat:Máquina de moagem CNC
Máquina de moagem CNC
Esta série de máquinas -ferramentas pode cortar automaticamente ranhuras crescentes com diferentes direções de rotação e qualquer ângulo de hélice....
Veja detalhes
Entre em qualquer oficina mecânica e o torno será o carro-chefe que transforma barras brutas em eixos, buchas e componentes de tamanho preciso. No entanto, a diferença entre um corte limpo e uma peça descartada raramente tem a ver com força bruta. É uma questão de método. Operar um torno com segurança e precisão se resume a uma sequência repetível: inspecionar a máquina, montar a peça de trabalho com segurança, posicionar a ferramenta no centro, selecionar uma velocidade e avanço realistas e, em seguida, fazer um primeiro corte controlado. Um novo operador também deve conhecer o giro do torno e a distância entre os centros; tentar usinar o trabalho além desses limites é um convite à vibração e à falha da ferramenta. Domine a sequência básica e cada operação que se segue – faceamento, torneamento, canal e corte – se tornará uma questão de medição cuidadosa e pequenos ajustes.
Antes de tocar nos controles, verifique o torno. Confirme se as mandíbulas do mandril estão limpas e sem cavacos, se o porta-ferramentas está apertado e se as formas apresentam uma leve película de óleo. Certifique-se de que a chave do mandril seja removida do mandril antes de iniciar o fuso. Este hábito simples evita o acidente mais comum no torno: uma chave de mandril lançada do conjunto rotativo. Verifique também se a ferramenta de corte está afiada e corretamente retificada para o material. Verifique o nível do líquido refrigerante se a máquina usar líquido refrigerante e confirme se a bandeja de cavacos não está transbordando. Em seguida, limpe a área ao redor da máquina. Trapos soltos, ferramentas e matéria-prima devem ser colocados na bancada de trabalho, não na base do torno.
Segurança em um torno não é uma lista de slogans; é um conjunto de limites físicos. Use óculos de segurança em todos os momentos. Não use luvas, mangas largas ou joias quando o fuso estiver funcionando. Nunca estenda a mão sobre uma peça rotativa para remover cavacos; pare o fuso e use uma escova. Mantenha as mãos afastadas do mandril e da zona de corte. Se uma peça começar a trepidar ou vibrar, pare a máquina e corrija o problema em vez de forçar. Nunca deixe a máquina funcionando sem supervisão. Se precisar verificar o acabamento da superfície ou inspecionar a ferramenta, pare primeiro o fuso. Para os operadores que mudam de tornos manuais para tornos CNC, existem riscos adicionais, como movimentos rápidos programados e trocas automáticas de ferramentas. Orientações práticas sobre melhorando a segurança operacional em tornos CNC de rolos aborda essas situações com mais detalhes.
Para a maioria dos trabalhos, um mandril autocentrante de três mandíbulas é a maneira mais rápida de manter material redondo. Certifique-se de que a peça de trabalho esteja totalmente assentada e que as mandíbulas se agarrem a uma superfície circular e não aos cantos. Deixe sobrando apenas material suficiente para a operação; saliência excessiva causa deflexão e trepidação. Para eixos longos, use um centro de contraponto ou um apoio estável para apoiar a extremidade oposta. Para peças quadradas ou irregulares, mude para um mandril independente de quatro mandíbulas e indique a peça verdadeira. Isso aumenta o tempo de configuração, mas é a maneira certa de segurar material não redondo. Em aplicações de laminação pesada, as peças geralmente são grandes demais para um mandril padrão, e é por isso que um Torno CNC de rolo usa mandris reforçados e placas frontais projetadas para alta concentricidade sob cargas pesadas.
 Fábrica de torno de rolo no atacado, fornecedores Máquinas Nantong Jingyu Co., Ltd. é uma fábrica de torno de rolo na China e fornecedores de torno de rolo CNC, fabricando torno de rolo no atacado para venda Ver Produto →
A ferramenta de corte deve ser posicionada com a ponta exatamente na linha central do fuso. Um conjunto de ferramentas muito alto causará atrito e desgaste; um conjunto de ferramentas muito baixo pode causar trepidação ou escavação. Para a maioria das operações de torneamento, a ferramenta deve se aproximar do trabalho em um ângulo de corte lateral de cerca de 90 graus, com folga frontal suficiente para evitar atrito. Aperte firmemente o porta-ferramenta e faça um corte de teste antes de realizar o passo completo de usinagem.
Três parâmetros de corte interagem para determinar o resultado: velocidade do fuso, avanço e profundidade de corte. No torneamento manual, a velocidade do fuso é frequentemente expressa como velocidade de corte em metros de superfície por minuto. Velocidades e avanços mais elevados removem o metal mais rapidamente, mas também aumentam o calor e o desgaste da ferramenta. Para definir a velocidade do fuso, use a fórmula RPM = (velocidade de corte × 1000) / (π × diâmetro da peça). Para uma barra de aço macio de 50 mm a 30 m/min, isso equivale a aproximadamente 190 RPM. Um ponto de partida seguro para aço-carbono com ferramentas de aço rápido é uma velocidade de corte de 25 a 35 metros por minuto, um avanço de 0,1 a 0,3 milímetros por revolução e uma profundidade entre 0,5 e 2,5 milímetros. A tabela abaixo fornece valores iniciais conservadores; ajuste com base na peça real e na condição da ferramenta.
| Operação | Velocidade de corte (m/min) | Avanço (mm/rot) | Profundidade de corte (mm) |
|---|---|---|---|
| Desbaste | 25 | 0,20–0,40 | 1,5–2,5 |
| Acabamento | 30–40 | 0,05–0,15 | 0,20–0,50 |
Para ferramentas de metal duro, as velocidades de corte podem ser duas a três vezes maiores. O importante é começar de forma conservadora, ouvir o som do corte e aumentar os parâmetros somente quando a máquina e a ferramenta estiverem estáveis.
Enfrentando produces a flat, square end on the workpiece. Mount the tool so it can move across the end of the part. With the spindle turning, move the tool from the outside edge toward the center, using a light feed. Take small passes; a final pass with a fine feed leaves a smooth surface.
O torneamento reto reduz o diâmetro da peça ao longo de um comprimento. Use uma ferramenta de torneamento para a direita e alimente-a da extremidade do cabeçote móvel em direção ao cabeçote, a menos que você esteja cortando até um ombro. Tire a profundidade de corte do diâmetro e verifique o diâmetro com um paquímetro ou um micrômetro após cada passagem para evitar peças subdimensionadas ou superdimensionadas. O fluido de corte deve ser aplicado consistentemente na aresta de corte para dissipar o calor e melhorar o acabamento superficial.
Para ranhuras, ajuste a ferramenta para a largura necessária e avance-a diretamente até a profundidade. Para um ombro, usine primeiro o diâmetro maior, depois o diâmetro menor e alinhe o canto com uma ferramenta pequena. O corte utiliza uma lâmina estreita alimentada radialmente em baixa velocidade com bastante fluido de corte. Em todos os casos, reduza a velocidade do fuso ao cortar superfícies interrompidas ou ranhuras profundas para evitar vibrações.
O giro preciso não é uma suposição. Após um corte de teste, pare o fuso e meça o diâmetro com um micrômetro externo ou paquímetro. Compare a medição com o alvo e, em seguida, use o colar micrométrico deslizante para adicionar ou reduzir a profundidade. Quando chegar perto do tamanho final, faça uma passada bem leve e meça novamente. Se a peça for maior em uma extremidade do que na outra, o contraponto está desalinhado; ajuste o deslocamento do contraponto e faça outro corte. Lembre-se de que uma peça recém-cortada pode expandir devido ao calor do corte; se precisar de uma tolerância restrita, deixe a peça esfriar até a temperatura ambiente antes da medição final. Em tornos CNC, os mesmos princípios se aplicam, mas a máquina utiliza deslocamentos de ferramenta programados para fazer correções de tamanho automaticamente.
Num torno manual, cada decisão acontece em tempo real: o operador ajusta a velocidade, move o carro e lê o mostrador. Um torno CNC transfere grande parte dessa responsabilidade para o programa. O operador ainda monta a peça, define os deslocamentos da ferramenta e executa a inspeção da primeira peça, mas a máquina controla o caminho de corte, o avanço e a velocidade do fuso de forma consistente. Isto é particularmente valioso para perfis complexos e lotes repetitivos. Para oficinas que transformam rolos grandes ou pesados, um torno CNC de alta precisão pode usinar contornos que exigiriam diversas operações manuais e ferramentas de conformação dedicadas. O CNC também permite apalpação durante o processo e compensação automática da ferramenta, mas esses recursos dependem da precisão da configuração inicial. Contudo, a compreensão do operador sobre os fundamentos do corte continua a ser essencial; um programa CNC não pode consertar uma inserção cega, uma peça insegura ou um deslocamento incorreto.
Operar um torno não é uma habilidade única, mas uma cadeia de pequenas decisões. Comece com uma máquina limpa e uma ferramenta afiada, segure a peça de trabalho com firmeza, escolha velocidades sensatas e meça cada passo. Quer você opere uma máquina manual ou um modelo CNC, esses fundamentos decidem se você produz peças boas ou sucata. Para operadores e engenheiros de fábrica que desejam comparar opções de máquinas, as informações do produto em Nantong Jingyu Machinery fornece um ponto de partida prático para avaliar tornos de rolo, retificadoras e fresadoras.

Esta série de máquinas -ferramentas pode cortar automaticamente ranhuras crescentes com diferentes direções de rotação e qualquer ângulo de hélice....
Veja detalhes
Em vista dos problemas do processamento de rolagem de aço de alta velocidade, a máquina de fresamento de rolagem CNC XK8450 é um novo tipo de máqui...
Veja detalhes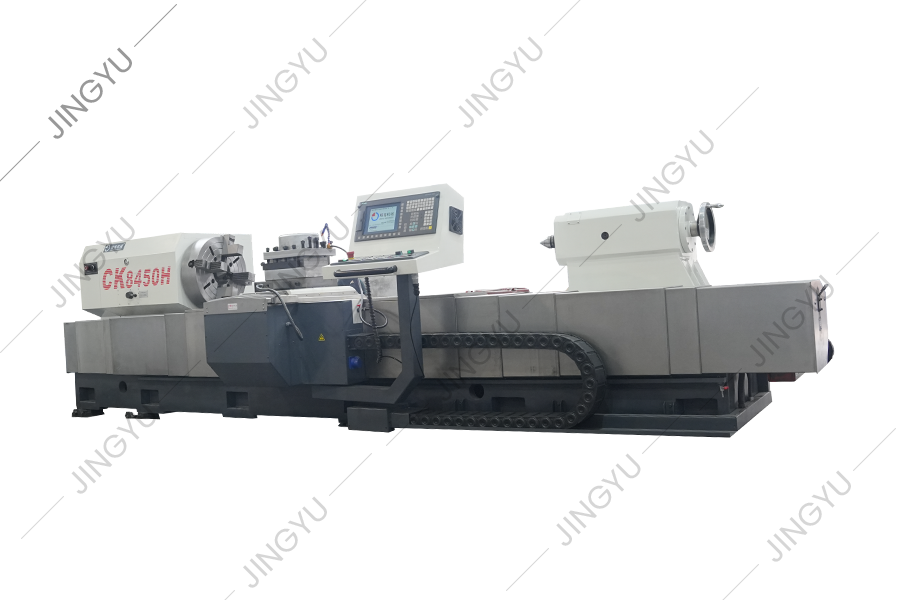
Esta série de máquinas -ferramentas é usada principalmente para passar e processar rolos. Ele também pode girar o círculo externo e rolar o pescoço...
Veja detalhes
A cama de torno de rolo CK8465H CNC adota uma estrutura de guia linear de rolamento linear de 23 de serviço pesado, ou seja, dois trilhos da guia r...
Veja detalhes
CK84 Series CNC Roll Torno adota o sistema Siemens 828D CNC e é acionado por um motor servo. Ao projetar esta máquina-ferramenta, analisamos totalm...
Veja detalhes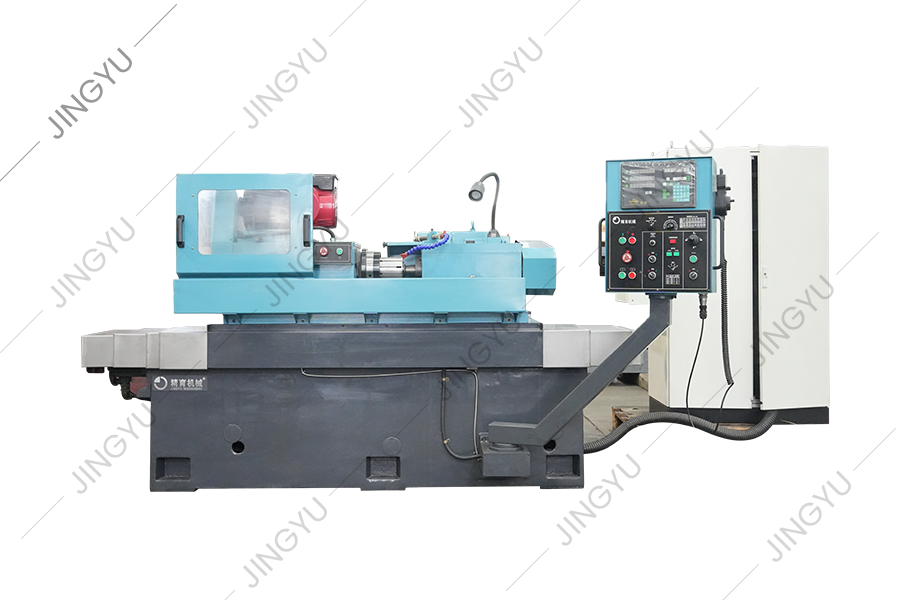
O moedor de formação de anel de rolo é usado principalmente para moer anéis de rolo de carboneto de tungstênio para produção de haste de arame de a...
Veja detalhes
Atualmente, a gravação do rolo de padrões em casa e no exterior geralmente adota o método de eletrólise, a moagem horizontal comum e outros métodos...
Veja detalhes
A máquina de gravação de rolagem CNC é adequada para processar várias marcas de face do rolo. Por meio do software de edição automática, ele pode g...
Veja detalhes
Esta máquina é usada principalmente para moer e reparar o cortador de moagem da costela cruzada rosqueada, que pode reparar e triturar facilmente a...
Veja detalhes
Esta série fornece principalmente peças de uso comum para máquinas de moagem de anel CNC TC e máquinas de moagem de rolagem composta, como mandamen...
Veja detalhesNo.3, Xinghe Road, Zhaxi Industrial Park, Distrito de Chongchuan, Nantong, Província de Jiangsu, 226003, P.R.China
info@rolllathe.com jennifergao@rolllathe.com
+86-513-85636116
Copyright © NANTONG JINGYU MACHINERY CO., LTD. Todos os direitos reservados

