


Cat:Máquina de moagem CNC
Máquina de entalhe de rolagem CNC
XK9350 Série CNC Roll Roll Groove Massing Machine é o produto atualizado do tipo XK500, que é adequado para rolos de processamento com diâmetro men...
Veja detalhes
Um maquinista carrega um rolo de aço em um torno, fecha a proteção e pressiona o início do ciclo. A torre indexa, a ferramenta toca e a primeira passagem corta um cilindro limpo dentro de 0,05 mm. Nada disso acontece por acaso. Isso acontece porque alguém entende um pequeno conjunto de fundamentos do CNC: eixos, sistemas de coordenadas, código G, deslocamentos de trabalho, compensação de ferramenta e verificação segura. Se você é novo no CNC ou está avaliando a compra de uma máquina, estes são os princípios básicos que separam um processo controlado de sucata e falhas.
Este guia fornece o conhecimento básico na ordem em que você realmente o usará. Você verá como uma máquina CNC se move, o que o programa lhe diz para fazer, como configurar um trabalho e o que verificar antes de cortar metal. O objetivo não é transformá-lo em um programador de uma só vez. É para ajudá-lo a ler uma planilha de configuração, seguir um programa e fazer perguntas melhores quando uma máquina ou fornecedor estiver na mesa.
Uma máquina CNC é uma máquina-ferramenta guiada por um computador que executa um programa armazenado. O computador não “sabe” cortar uma peça. Ele segue apenas coordenadas, taxas de avanço e comandos de comutação. O resultado físico depende de três subsistemas trabalhando juntos:
Quando uma máquina perde precisão, a causa raramente é apenas o programa. Pode ser um crescimento térmico no fuso, desgaste nas guias, um porta-ferramenta solto ou um deslocamento de trabalho definido a partir de uma superfície suja. Conhecimento básico de CNC significa saber qual camada verificar primeiro.
Se você trabalha com usinagem de rolos, a família de máquinas é tão importante quanto o controle. Um Fabricante de torno de rolo CNC como a Nantong Jingyu Machinery constrói máquinas com base nesses mesmos princípios, mas com bases resistentes e recursos específicos para rolos.
Cada movimento CNC é descrito em um sistema de coordenadas. O mais comum é o sistema cartesiano: X, Y e Z para eixos lineares, mais A, B e C para eixos rotativos. Em um torno, X geralmente controla o diâmetro e Z controla o comprimento. Em uma fresadora, X e Y posicionam a mesa e Z controla a profundidade do fuso.
Dois zeros são importantes na operação diária. O zero da máquina é uma referência fixa definida pelo construtor. Zero de trabalho é o ponto que você escolhe para a peça, geralmente armazenado em páginas de deslocamento de trabalho como G54. Um erro aqui muda cada corte. Uma verificação de tolerância comum é tocar uma superfície conhecida, definir o deslocamento e depois verificar com um relógio comparador antes de executar o programa.
Mais eixos não significam automaticamente uma máquina melhor. Eles mudam o que a máquina pode fazer e quanta habilidade de configuração é necessária. O gráfico abaixo mostra o uso típico no chão de fábrica por configuração de eixo.
As porcentagens são ilustrativas do trabalho comum na oficina, e não uma regra. O ponto prático é que uma máquina de 3 eixos com um operador qualificado e bons acessórios geralmente supera uma máquina de 5 eixos que está mal configurada.
Um programa CNC é uma lista de blocos. Cada bloco pode conter um movimento da ferramenta, um avanço, um comando do fuso ou uma função da máquina. Os códigos G preparam a máquina para um tipo de movimento. Os códigos M ativam ou desativam funções auxiliares. Você não precisa memorizar todos os códigos, mas deve reconhecer aqueles que aparecem em quase todos os programas.
| Código | Significado | Nota prática |
|---|---|---|
| G00 | Posicionamento rápido | Move-se em velocidade máxima. Nunca presuma que isso evitará um grampo ou acessório. |
| G01 | Interpolação linear | Corte em linha reta com avanço programado. |
| G02/G03 | Interpolação circular (CW/CCW) | Requer um centro ou raio do arco, além da seleção correta do plano. |
| G54 | Sistema de coordenadas de trabalho | Armazena o zero peça. Verifique sempre antes do início do ciclo. |
| G41/G42 | Compensação do cortador esquerda/direita | Desloca o caminho da ferramenta pelo raio da ferramenta. Direção errada é igual a sucata. |
| M03/M05 | Fuso no sentido horário / parada do fuso | Confirme a direção e a velocidade antes do primeiro corte. |
| M08/M09 | Refrigerante ligado/refrigerante desligado | A refrigeração afeta o escoamento de cavacos e a estabilidade térmica. |
| M30 | Fim do programa e reinicialização | Retorna o programa ao topo para o próximo ciclo. |
A estrutura do programa é tão importante quanto os códigos individuais. Uma ordem de bloqueio segura é: partida segura, troca de ferramenta, partida do fuso, aproximação, corte, retração, desligamento da refrigeração, parada do fuso e retorno. Muitas falhas resultam de um movimento rápido que foi escrito antes da confirmação do deslocamento de trabalho.
Um trabalho CNC confiável segue uma sequência. Pular etapas é como uma máquina corta o ar, corta o equipamento ou corta uma peça cara no lugar errado. O fluxo básico é:
Para usinagem de rolos, a sequência de configuração geralmente inclui verificações extras. Um rolo pesado pode pesar várias toneladas, portanto, a força de fixação, o alinhamento central e a posição de repouso estável afetam diretamente a circularidade e a conicidade. Uma máquina com base rígida e sistema de controle estável reduz o número de correções de deslocamento necessárias entre as peças.
Ao avaliar uma máquina, pergunte como o controle lida com a mudança de deslocamento de trabalho, o gerenciamento da vida útil da ferramenta e a reinicialização do programa. Esses recursos afetam a rapidez com que um operador pode se recuperar de uma ferramenta quebrada ou de uma interrupção de energia.
Operações diferentes usam os mesmos princípios básicos do CNC, mas os aplicam de maneiras diferentes. A árvore abaixo agrupa as principais operações que você verá em uma oficina de usinagem geral e em trabalhos específicos de rolos.
Cada operação possui uma família de máquinas construída em torno dela. Para torneamento de rolos, um torno CNC dedicado foi projetado para lidar com trabalhos cilíndricos com alta remoção de material e controle de diâmetro consistente.
 Torno de rolo CNC série CK84 com controle Siemens 828D Revise este torno de rolo CNC para torneamento de rolos cilíndricos com alta remoção de material, disponível como CK84100 e CK84125 com controle Siemens 828D. Ver Produto →
Para acabamento, uma retificadora de rolo CNC concentra-se no acabamento superficial, circularidade e estabilidade dimensional.
Para trabalhos de perfil, como ranhuras ou marcações, uma chanfradeira CNC adiciona fresagem controlada ou movimento de entalhe.
O preço é o número mais fácil de comparar e o menos útil por si só. Uma máquina CNC é um ativo de produção. O custo de uma escolha errada aparece mais tarde como peças rejeitadas, longos tempos de configuração ou tempo de inatividade dispendioso. Ao revisar uma máquina, verifique estes pontos:
Para oficinas de rolos, o núcleo de um torno CNC de rolos geralmente se resume a como a máquina mantém o alinhamento sob cargas pesadas. Você pode ler mais sobre isso em o núcleo de um torno CNC de rolos . A mesma lógica se aplica à retificação e fresagem: a plataforma mecânica determina o teto e o sistema de controle determina a facilidade com que o operador pode alcançá-lo.
As máquinas CNC estão seguras quando o operador segue a disciplina de configuração. São perigosos quando alguém trata o guarda como um inconveniente. As regras básicas são simples:
A manutenção segue o mesmo princípio. As verificações diárias incluem lubrificação das vias, pressão do ar e nível do líquido refrigerante. As verificações semanais incluem acúmulo de cavacos, condição do filtro e limpeza do porta-ferramentas. As verificações mensais incluem folga, nível e conexões elétricas. Uma máquina que é mantida dentro de um cronograma tem muito menos probabilidade de falhar durante um trabalho crítico.
Os princípios básicos do CNC não são um mistério. Eles são um conjunto de relações: as coordenadas informam à máquina para onde ir, o código G informa como se mover, os deslocamentos informam onde a peça está e a disciplina de configuração mantém a ferramenta longe de qualquer coisa que não deva ser cortada. Se você compreender essas relações, poderá ler um programa, configurar um trabalho e avaliar uma máquina com confiança. Esteja você girando um eixo pequeno ou usinando um rolo de várias toneladas, os mesmos princípios se aplicam. Comece com o sistema de coordenadas, aprenda os códigos que você vê todos os dias e nunca pule a etapa de verificação antes do início do ciclo.
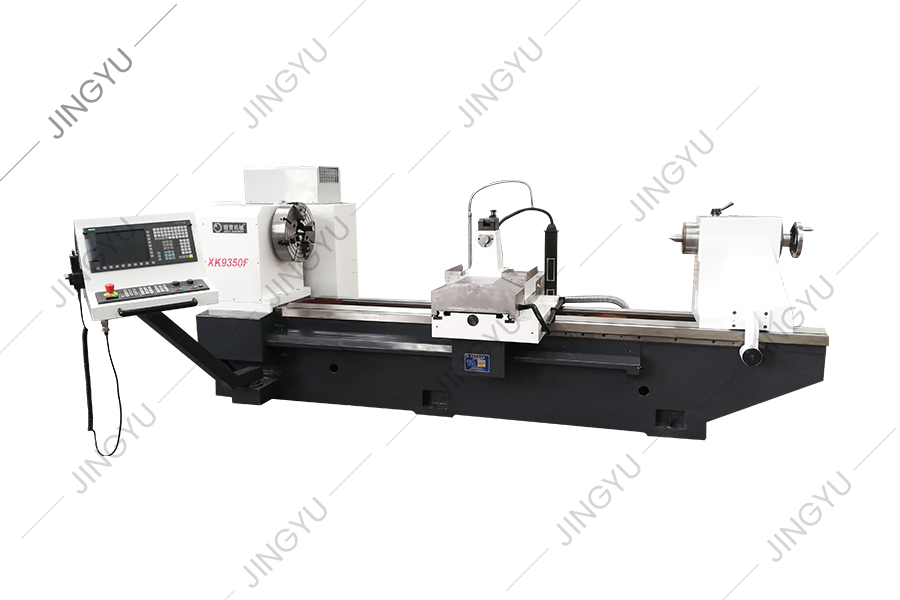
XK9350 Série CNC Roll Roll Groove Massing Machine é o produto atualizado do tipo XK500, que é adequado para rolos de processamento com diâmetro men...
Veja detalhes
CK84 Series CNC Roll Torno adota o sistema Siemens 828D CNC e é acionado por um motor servo. Ao projetar esta máquina-ferramenta, analisamos totalm...
Veja detalhes
O torno CNC de cama inclinado CK450 adota o sistema de controle alemão da Siemens. A aparência, o sistema operacional e o sistema de proteção de se...
Veja detalhes
A máquina de moagem reforçada com CNC adota uma caixa de eixo de lixo integral e a parte de transmissão do fuso adota engrenagens com precisão de m...
Veja detalhes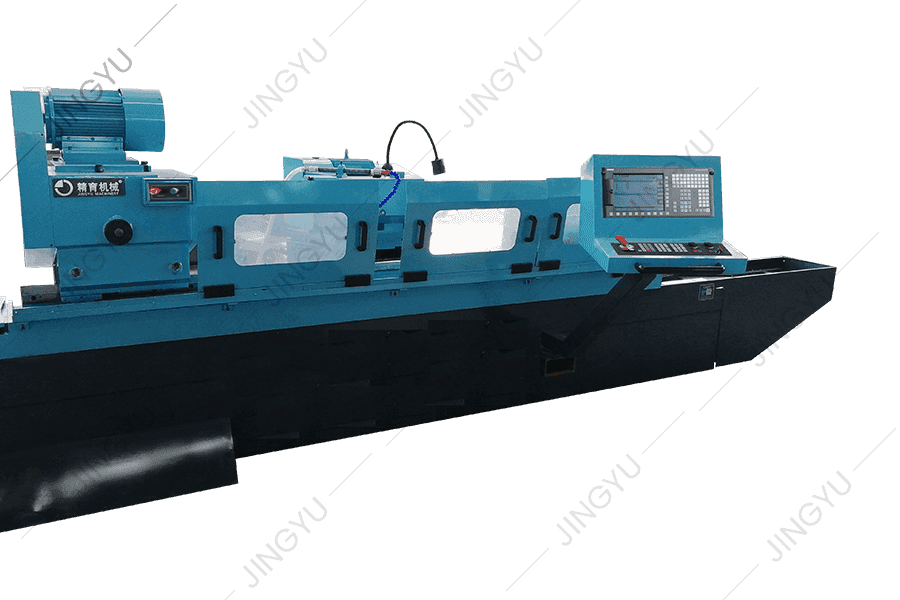
O moedor de rolagem CNC MK8450 é usado principalmente para moagem áspera, moagem semi-final, moagem fina e moagem sem escala dos círculos externos ...
Veja detalhes
Esta máquina -ferramenta é um novo tipo de máquina -ferramenta de ranhura CNC Roll, desenvolvida com base nas séries de máquina de moagem de rolos ...
Veja detalhes
Esta máquina -ferramenta é um novo tipo de máquina -ferramenta de ranhura CNC Roll, desenvolvida com base nas séries de máquina de moagem de rolos ...
Veja detalhes
Esta série é principalmente para máquinas de moagem de ranhura CNC Crescent para fornecer peças comuns, como titulares de ferramentas de moagem, co...
Veja detalhes
Esta série fornece principalmente peças comuns para tornos de rolagem CNC, como lâminas CBN, lâminas de PCD, chucks, parafusos, etc.
Veja detalhes
Esta série fornece principalmente peças de uso comum para máquinas de moagem de anel CNC TC e máquinas de moagem de rolagem composta, como mandamen...
Veja detalhesNo.3, Xinghe Road, Zhaxi Industrial Park, Distrito de Chongchuan, Nantong, Província de Jiangsu, 226003, P.R.China
info@rolllathe.com jennifergao@rolllathe.com
+86-513-85636116
Copyright © NANTONG JINGYU MACHINERY CO., LTD. Todos os direitos reservados

