


Cat:Máquina de moagem CNC
Máquina de moagem CNC
Esta série de máquinas -ferramentas pode cortar automaticamente ranhuras crescentes com diferentes direções de rotação e qualquer ângulo de hélice....
Veja detalhes
Certa vez, um supervisor de uma oficina de laminação explicou por que a oficina substituiu seu torno copiador manual para torneamento em desbaste: a máquina atingiu a tolerância pela manhã, mas à tarde o desgaste do traçado hidráulico e o desvio térmico apareceram no rolo acabado. Essa experiência é comum em usinagem pesada. Um torno horizontal CNC elimina a maior parte dessa variabilidade, porque cada movimento do eixo é controlado por um loop digital e o caminho da ferramenta é gerado a partir do programa de peça e não a partir de modelos de came. Se suas peças forem eixos, rolos, eixos, luvas ou qualquer peça cujo comprimento seja maior que seu diâmetro, a configuração horizontal costuma ser o início mais prático e econômico.
Simplificando, um torno CNC horizontal proporciona consistência ao processo. O eixo do fuso é paralelo ao chão, de modo que peças longas podem ser apoiadas entre um mandril e um centro ativo, e as forças de corte empurram para baixo na base. Este arranjo permite que a máquina combine passes de desbaste pesados com passes de acabamento que mantêm o arredondamento dentro de alguns mícrons.
O impacto prático é mensurável. Um torno rígido com guias lineares pré-carregadas ou caixas endurecidas manterá uma precisão de posicionamento repetido dentro de 0,005 mm. Cada peça de um lote começa com o mesmo erro de percurso da ferramenta e a mesma compensação térmica. A estabilidade térmica é uma das principais razões pelas quais os tornos CNC superam as máquinas manuais; o sistema de controle pode aplicar compensação para mudanças de temperatura e o operador não precisa realinhar os centros para cada novo rolo.
Do ponto de vista do planejamento de produção, mudar de tornos copiadores para CNC também reduz o tempo de configuração. Os programas de peças podem ser recuperados da memória, os deslocamentos da ferramenta são armazenados pelo número da ferramenta e a inspeção da primeira peça torna-se uma etapa de confirmação em vez de um ciclo de tentativa e erro.
Uma decisão de máquina é na verdade uma decisão sobre rigidez. Olhe primeiro para a cama. Tornos horizontais para serviços pesados geralmente são construídos em uma peça única de ferro fundido ou base de aço com nervuras. A base amortece a vibração durante cortes interrompidos e a precisão das guias endurecidas determina o quão reto o carro se desloca ao longo do eixo Z. Um torno que perde retilineidade sob carga transfere esse erro diretamente para um cone em um corpo de rolo.
O cabeçote é a segunda prioridade. Para usinagem de rolos, o fuso precisa tanto de alto torque em baixa velocidade quanto de uma ampla faixa de velocidade para diferentes materiais de ferramenta. Um cabeçote acionado por engrenagem oferece alto torque; um fuso do motor integrado oferece melhor acabamento superficial em alta velocidade. Muitos compradores práticos escolhem uma caixa de câmbio de duas velocidades com controle de frequência para obter ambos.
As ferramentas são seguradas por uma torre ou porta-ferramentas. Uma torre CNC com 8 a 12 estações reduz o tempo de troca e permite executar mais operações em uma configuração. Se a peça exigir fresamento, furação ou canal além de torneamento, você precisará de uma torre motorizada com ferramentas acionadas. Finalmente, o contraponto fornece o segundo ponto de apoio; para rolos delgados, um cabeçote móvel acionado hidraulicamente com pressão ajustável é essencial para evitar flexões.
Antes de comparar marcas, compare as configurações. Tornos verticais seguram a peça de trabalho em uma mesa horizontal, de modo que a gravidade ajuda a manter estáveis as peças de grande diâmetro. Tornos horizontais suportam peças longas ao longo de sua linha central e os cavacos ficam fora da zona de corte. A tabela abaixo resume as distinções relevantes para a maioria dos compradores industriais.
| Fator | Torno CNC horizontal | Torno CNC vertical |
|---|---|---|
| Melhor formato da peça | Eixos, rolos, eixos, mangas | Flanges, volantes, anéis grandes |
| Comprimento da peça | Limitado pelo comprimento da cama e descansos constantes | Limitado pela altura da máquina e tamanho da mesa |
| Diâmetro da peça | Limitado pelo diâmetro de balanço sobre a cama | Pode lidar com diâmetros muito grandes em um espaço compacto |
| Remoção de cavacos | As fichas caem; a lavagem do líquido refrigerante é direta | As batatas fritas ficam na mesa; precisa de refrigerante mais potente |
| Conveniência de configuração | Carregamento fácil com guindaste e centros | Fácil para peças curtas pesadas que ficam planas |
| Uso típico em loja de rolos | Torneamento de corpo de rolo, acabamento de pescoço, canal | Revestimento da extremidade do rolo e trabalho tipo anel grande |
Para uma oficina de rolos, raramente a questão é se a horizontal é melhor em geral. É se a peça tem diâmetro muito grande para a capacidade de giro de uma máquina horizontal. Os rolos para laminadores de tiras são longos e de diâmetro relativamente pequeno, de modo que as máquinas horizontais dominam as operações de corpo de rolo, pescoço e ranhura. Máquinas verticais aparecem ao usinar anéis de diâmetro muito grande ou rolos curtos do tipo flange.
Um erro comum é comparar apenas preço, diâmetro máximo de torneamento e velocidade do fuso. O custo real de um torno aparece na forma como a rigidez e a configuração combinam com seu próprio mix de peças. Comece com uma breve lista de verificação de avaliação:
Uma maneira útil de estruturar seu pensamento é como um caminho de decisão:
 Torno de torneamento de rolo CNC para serviço pesado para usinagem de rolo endurecido Este torno de rolo CNC usa uma base de guia rígida 4 mais 1 e cabeçote de alto torque, adequado para cortar rolos endurecidos ou semi-endurecidos onde a estabilidade estrutural é mais importante do que a velocidade do fuso. Ver Produto →
Em nosso trabalho na Nantong Jingyu Machinery, tornos horizontais para serviços pesados são as máquinas que mais frequentemente giram rolos de aço laminado e alumínio. O fator decisivo é adequar a estrutura ao torque de corte e não à velocidade máxima. Se a maioria de suas peças são rolos endurecidos ou semi-endurecidos, a base rígida, o cabeçote de alto torque e o cabeçote móvel confiável são mais importantes do que as rpm.
Quando um rolo já está na dureza final ou próximo dela, um torno é a ferramenta errada. Uma retificadora CNC é o melhor investimento porque a retificação evita o calor e a vibração que o torneamento introduziria.
A qualidade da instalação determina a precisão a longo prazo. Um torno horizontal deve ser nivelado sobre uma base de concreto que atenda às especificações do fabricante. A tolerância usual é de 0,02 mm por metro na cama, verificada com nível de precisão. Não pule as almofadas de isolamento de vibração se a máquina executar cortes interrompidos; a camada de amortecimento mantém a aresta de corte estável e evita marcas de trepidação.
Durante os primeiros turnos, observe o crescimento térmico. Opere o fuso em velocidades normais de operação por 20 a 30 minutos antes de realizar uma passada de acabamento. O sistema CNC pode aplicar compensação térmica, mas você ainda precisa de uma rotina de aquecimento repetível.
Na manutenção diária, priorize o sistema de refrigeração e gerenciamento de cavacos. No torneamento de rolos, o corte pesado gera cavacos abrasivos finos que desgastarão as guias e as vedações da torre se o líquido refrigerante não for filtrado. Troque os cartuchos do filtro dentro do cronograma, verifique diariamente o nível de óleo da guia e inspecione as mandíbulas do mandril quanto a desgaste. Uma máquina limpa mantém a tolerância por mais tempo e custa menos para reparar.
A disponibilidade de peças sobressalentes é o custo oculto de uma máquina com suporte insuficiente. Pergunte ao fornecedor sobre prazos de entrega para rolamentos de fuso, acoplamentos de torre e parafusos de esferas. Se você não conseguir manter peças sobressalentes essenciais por perto, uma pane se transformará em semanas de inatividade. Para nossos clientes, peças de reposição para tornos e acessórios para rebolos são estocados precisamente porque um encoder com defeito ou um parafuso de esfera desgastado não deve ser o ponto de partida de uma nova negociação de fornecimento.
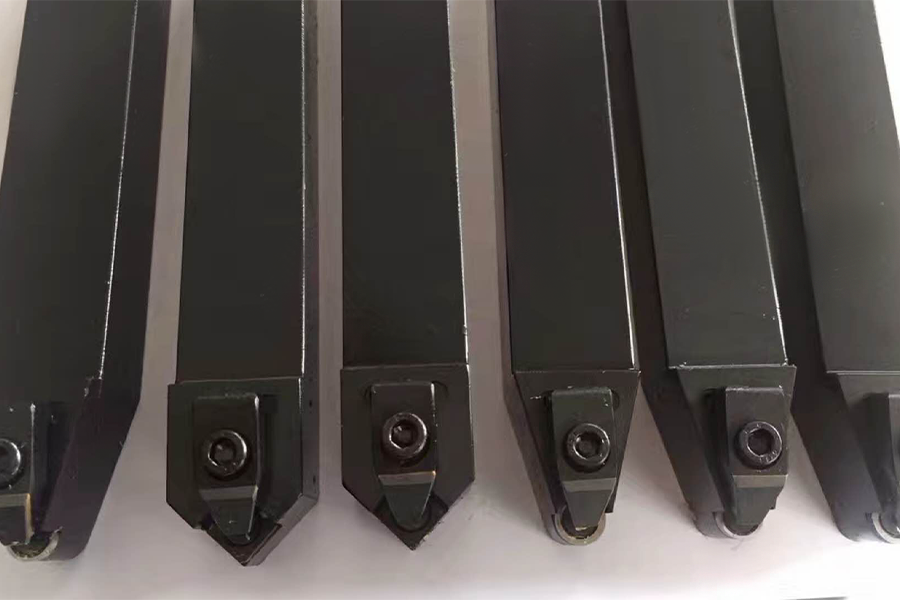 Peças sobressalentes para torno CNC, incluindo insertos e porta-ferramentas Esta seção lista componentes de reposição essenciais, como pastilhas de CBN e PCD e porta-ferramentas de torneamento, ajudando você a avaliar a disponibilidade de peças sobressalentes e a evitar longos períodos de inatividade do seu torno. Ver Produto →
A segurança também deve fazer parte do plano. Confirme se a máquina atende aos seus padrões elétricos, se a proteção do mandril está travada e se o operador pode parar o fuso rapidamente com um freio de pé ou uma parada controlada. Um bom torno CNC reduz o manuseio manual, mas somente se os sistemas de fixação, transportador de cavacos e freios do fuso forem verificados semanalmente.
O valor de um torno horizontal CNC vem da combinação entre a máquina e o mix de peças. Uma máquina pesada e rígida com um preço inicial ligeiramente mais alto geralmente retorna esse investimento extra através de menor desgaste da ferramenta e menos rolos de sucata no primeiro ano. Um fornecedor que discute seus desenhos antes de preparar uma proposta geralmente resolveu uma aplicação semelhante para outro cliente.
Um próximo passo prático é enviar três coisas ao fornecedor: o desenho do rolo com tolerâncias, a faixa de material e dureza e a quantidade média do lote. Em nossa experiência, essas três entradas são suficientes para recomendar um torque específico do fuso, tipo de guia, configuração da torre e plano de automação. Você não precisa ser um especialista em construção de máquinas-ferramenta para comprar o torno horizontal CNC certo; você só precisa ser preciso sobre as peças de trabalho que executará.

Esta série de máquinas -ferramentas pode cortar automaticamente ranhuras crescentes com diferentes direções de rotação e qualquer ângulo de hélice....
Veja detalhes
Acumulamos rica experiência no processamento e uso de rolos de vergalhões e realizamos análises e pesquisas detalhadas sobre a tecnologia de produt...
Veja detalhes
Esta série de máquinas -ferramentas é usada principalmente para passar e processar rolos. Ele também pode girar o círculo externo e rolar o pescoço...
Veja detalhes
CK84 Series CNC Roll Torno adota o sistema Siemens 828D CNC e é acionado por um motor servo. Ao projetar esta máquina-ferramenta, analisamos totalm...
Veja detalhes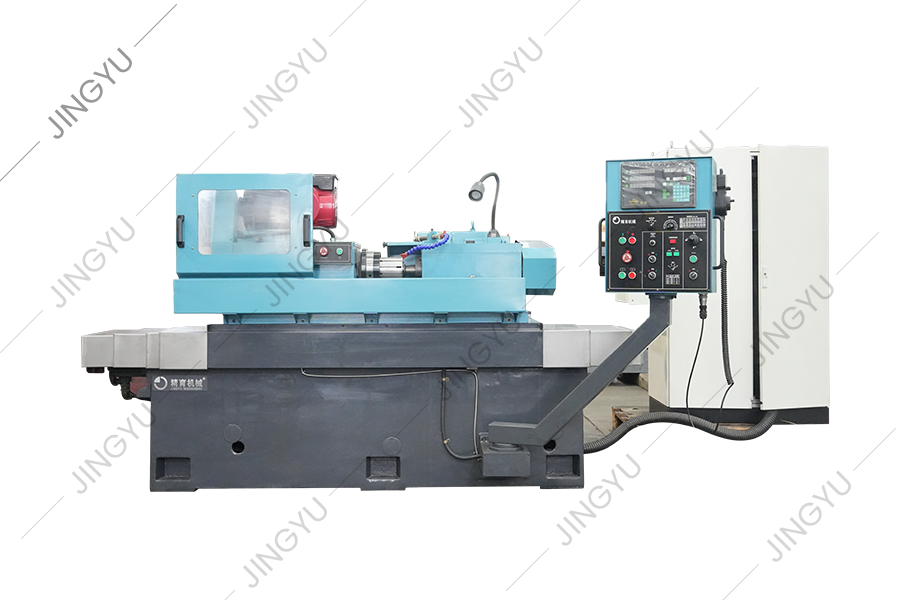
O moedor de formação de anel de rolo é usado principalmente para moer anéis de rolo de carboneto de tungstênio para produção de haste de arame de a...
Veja detalhes
Esta máquina -ferramenta é um novo tipo de máquina -ferramenta de ranhura CNC Roll, desenvolvida com base nas séries de máquina de moagem de rolos ...
Veja detalhes
Esta série é principalmente para máquinas de moagem de ranhura CNC Crescent para fornecer peças comuns, como titulares de ferramentas de moagem, co...
Veja detalhes
Esta série fornece principalmente peças comuns para tornos de rolagem CNC, como lâminas CBN, lâminas de PCD, chucks, parafusos, etc.
Veja detalhes
Esta série fornece principalmente peças de uso comum para máquinas de moagem de anel CNC TC e máquinas de moagem de rolagem composta, como mandamen...
Veja detalhes
Também fornecemos outras peças de reposição, como cortadores de moagem de placas quadriculadas, ferramentas de slotting roll, bombas de óleo, motor...
Veja detalhesNo.3, Xinghe Road, Zhaxi Industrial Park, Distrito de Chongchuan, Nantong, Província de Jiangsu, 226003, P.R.China
info@rolllathe.com jennifergao@rolllathe.com
+86-513-85636116
Copyright © NANTONG JINGYU MACHINERY CO., LTD. Todos os direitos reservados

