


Cat:Máquina de moagem CNC
Máquina de entalhe de rolagem CNC
XK9350 Série CNC Roll Roll Groove Massing Machine é o produto atualizado do tipo XK500, que é adequado para rolos de processamento com diâmetro men...
Veja detalhes
Um centro de serviços de aço que precisa de 600 eixos idênticos, cada um torneado com uma tolerância de diâmetro de ±0,01 mm, enfrenta uma decisão simples: confiar no julgamento de vários mecânicos qualificados e aceitar a variação peça a peça, ou colocar o trabalho em um torno CNC e deixar um programa manter o tamanho durante todo o turno. A resposta curta à pergunta é esta: um torno CNC é um torno controlado por computador que gira uma peça em torno de seu próprio eixo enquanto uma ferramenta de corte fixa segue caminhos programados para remover material. Esse arranjo, uma peça rotativa e uma ferramenta estacionária, é conhecido como torneamento e continua sendo a forma mais eficiente de produzir componentes redondos, como eixos, discos, buchas, luvas e, na indústria pesada, rolos de moinho que pesam várias toneladas.
CNC significa Controlee Numérico Computadorizado. Em um torno, a peça é fixada em um mandril ou pinça no fuso e girada a uma velocidade programada, enquanto a ferramenta de corte é alimentada ao longo de dois eixos primários: X, que controla o diâmetro, e Z, que controla o comprimento. A máquina executa um programa de peça, geralmente escrito em código G, e servomotores com feedback de posição movem a ferramenta para coordenadas resolvidas em centésimos ou mesmo milésimos de milímetro.
O detalhe definidor é o que gira. Em um torno, a peça gira; em uma fresadora, a ferramenta gira. Essa divisão explica por que os tornos dominam o mercado de peças redondas e as fresadoras dominam as peças prismáticas. As máquinas modernas confundem um pouco os limites: adicionar ferramentas motorizadas e um eixo C ao fuso cria um torno fresador que pode fazer furos transversais, cortar planos e fresar perfis hexagonais sem remover a peça do mandril.
A tecnologia em si está madura. O controle numérico surgiu na década de 1950 e o controle por computador se espalhou pelas décadas de 1970 e 1980; o que mudou desde então foi o custo, a usabilidade do controle e a confiabilidade dos componentes de feedback. O resultado é que oficinas de quase todos os tamanhos agora operam tornos CNC por horas, com um operador observando várias máquinas.
Cada torno CNC, desde uma unidade compacta de bancada até um torno de rolo de trinta toneladas, é montado a partir dos mesmos grupos principais:
Uma máquina cobre a maior parte do trabalho de torneamento porque a torre troca de ferramentas automaticamente e os carros podem seguir qualquer caminho programado. As operações padrão são:
Um torno de 2 eixos, movendo apenas X e Z, realiza a maioria dos trabalhos de torneamento. A adição de ferramentas motorizadas e um eixo C produz uma máquina fresadora-torneadora de 3 eixos capaz de furação cruzada e fresamento. Um subfuso move a peça para um segundo fuso para trabalho traseiro, e configurações com quatro ou mais eixos permitem o corte simultâneo de múltiplas ferramentas em trabalhos grandes.
Tornos horizontais são o layout padrão. Tornos verticais, onde o fuso aponta para cima e a peça fica plana sobre uma mesa rotativa, são adequados para discos grandes e pesados, como flanges, volantes e rotores de freio, porque a gravidade assenta a peça em vez de pendurar todo o seu peso nas mandíbulas do mandril.
No segmento pesado, as máquinas são construídas em torno da peça de trabalho e não do catálogo. Tornos horizontais para serviço pesado emparelham oscilações medidas em centenas de milímetros com distâncias entre centros de 3.500 mm e além, bases fundidas maciças e apoios estáveis que suportam peças de trabalho pesando várias toneladas. As máquinas desta classe existem porque um torno padrão, por mais preciso que seja, nunca foi rígido o suficiente para os cortes que grandes peças forjadas exigem.
 Torno CNC para torneamento de rolos para serviços pesados Parâmetros Técnicos Ver Produto →
A diferença prática aparece na repetibilidade e onde reside o valor: um torno manual recompensa as mãos do operador, enquanto um torno CNC recompensa o programa e a rigidez da máquina. Como regra geral para trabalhos em aço em geral, o torneamento manual qualificado mantém-se em torno de ±0,05 mm, enquanto um torno CNC saudável mantém ±0,01 mm ou melhor e repete-o na peça número 600 tão fielmente quanto na peça número 1.
| Aspecto | Torno manual | Torno CNC |
|---|---|---|
| Control | Volantes, mostradores, julgamento do operador | Programa de código G e servo drives |
| Tolerância típica | Cerca de ±0,05 mm, dependente do operador | ±0,01 mm ou melhor, dependente da máquina |
| Repetibilidade | Varia de parte para parte | Consistente em todo o lote |
| Perfis complexos | Lento, muitas vezes precisa de ferramentas de formulário | Contornos programados sem ferramentas especiais |
| Tamanho de lote econômico | Trabalhos pontuais e de reparação | Pequenas tiragens até grandes lotes de produção |
| Função do operador | Corte prático contínuo | Programação, carregamento e monitoramento |
As laminadoras de aço mostram o que um torno de produção precisa para sobreviver. Os rolos de trabalho e os rolos de apoio perdem diâmetro e desenvolvem padrões de desgaste que devem ser girados novamente de acordo com um cronograma. Os rolos de vergalhão possuem ranhuras crescentes e contornos de nervuras que precisam ser recortados com precisão à medida que se desgastam, e as fresadoras de fio-máquina utilizam anéis de rolo que precisam de diâmetro consistente em toda a face do anel.
Nada disso se assemelha à transformação em oficinas. Essas peças de trabalho são longas, pesadas e difíceis de trabalhar, e expõem qualquer máquina com uma base leve, e é por isso que existem tornos CNC específicos para rolos: bases reforçadas, oscilações superdimensionadas, apoios estáveis classificados em toneladas e controles ajustados para grandes diâmetros e cortes lentos e potentes. Um torno CNC de rolos especialmente desenvolvido é configurado exatamente para esse ciclo de trabalho, e os compradores que comparam máquinas dedicadas para anéis de rolos podem começar com os motivos pelos quais um torno CNC de anéis de rolos ganhou sua própria categoria.
 Torno de rolo CNC de alta eficiência Parâmetros Técnicos Ver Produto →
Quando a mesma peça também precisa de ranhuras fresadas em vez de torneamento puro, as plataformas combinadas de laminador e rolo cortam ambos os recursos em uma única configuração, o que é importante porque reapertar um rolo de várias toneladas entre as operações arrisca a precisão e o tempo.
As especificações só significam algo quando correspondem às suas peças. Trabalhe na lista de verificação nesta ordem:
A segurança pertence à mesma lista. Proteção total, portas intertravadas e operadores treinados devem fazer parte da compra, e não uma reflexão tardia, e os compradores de máquinas de rolos podem revisar como melhorar a segurança operacional de tornos CNC de rolos antes de comissionar uma máquina pesada.
O mesmo raciocínio se aplica quando uma peça precisa de torneamento e fresamento. Um torno de precisão que executa ambas as operações em uma única configuração elimina o risco de alinhamento de mover um componente pesado entre máquinas e muitas vezes compensa a diferença de preço no primeiro ano através de manuseio reduzido e menos peças rejeitadas.
Um torno CNC se resume a três coisas trabalhando juntas: um fuso que gira o trabalho, corrediças servo-acionadas que posicionam ferramentas estacionárias sem desvio e um controle que mantém o caminho programado da primeira à última peça. Escolha uma máquina de 2 eixos para peças redondas simples, adicione ferramentas motorizadas quando os recursos se multiplicarem e adote plataformas específicas para rolos pesados quando as peças pesam toneladas e as tolerâncias ainda são lidas em centésimos de milímetro. Combine a máquina primeiro com a peça e depois com o folheto, e o investimento retornará em lotes que saem da máquina do mesmo tamanho, sempre.
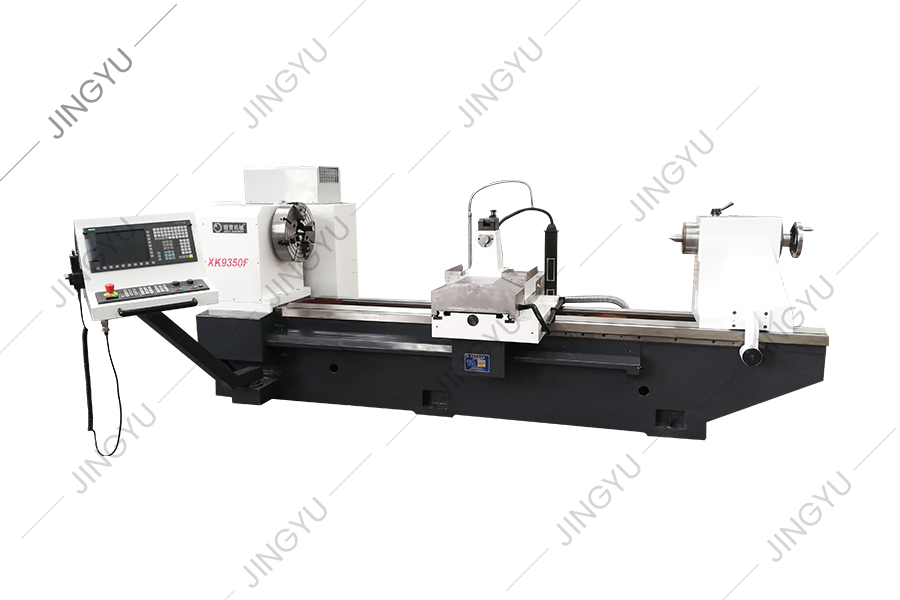
XK9350 Série CNC Roll Roll Groove Massing Machine é o produto atualizado do tipo XK500, que é adequado para rolos de processamento com diâmetro men...
Veja detalhes
Em vista dos problemas do processamento de rolagem de aço de alta velocidade, a máquina de fresamento de rolagem CNC XK8450 é um novo tipo de máqui...
Veja detalhes
A máquina de moagem reforçada com CNC adota uma caixa de eixo de lixo integral e a parte de transmissão do fuso adota engrenagens com precisão de m...
Veja detalhes
Atualmente, a gravação do rolo de padrões em casa e no exterior geralmente adota o método de eletrólise, a moagem horizontal comum e outros métodos...
Veja detalhes
Esta máquina -ferramenta é um novo tipo de máquina -ferramenta de ranhura CNC Roll, desenvolvida com base nas séries de máquina de moagem de rolos ...
Veja detalhes
A máquina de gravação de rolagem CNC é adequada para processar várias marcas de face do rolo. Por meio do software de edição automática, ele pode g...
Veja detalhes
Esta máquina é usada principalmente para moer e reparar o cortador de moagem da costela cruzada rosqueada, que pode reparar e triturar facilmente a...
Veja detalhes
Esta máquina -ferramenta é um novo tipo de máquina -ferramenta de ranhura CNC Roll, desenvolvida com base nas séries de máquina de moagem de rolos ...
Veja detalhes
Esta série fornece principalmente peças comuns para tornos de rolagem CNC, como lâminas CBN, lâminas de PCD, chucks, parafusos, etc.
Veja detalhes
Esta série fornece principalmente peças de uso comum para máquinas de moagem de anel CNC TC e máquinas de moagem de rolagem composta, como mandamen...
Veja detalhesNo.3, Xinghe Road, Zhaxi Industrial Park, Distrito de Chongchuan, Nantong, Província de Jiangsu, 226003, P.R.China
info@rolllathe.com jennifergao@rolllathe.com
+86-513-85636116
Copyright © NANTONG JINGYU MACHINERY CO., LTD. Todos os direitos reservados

